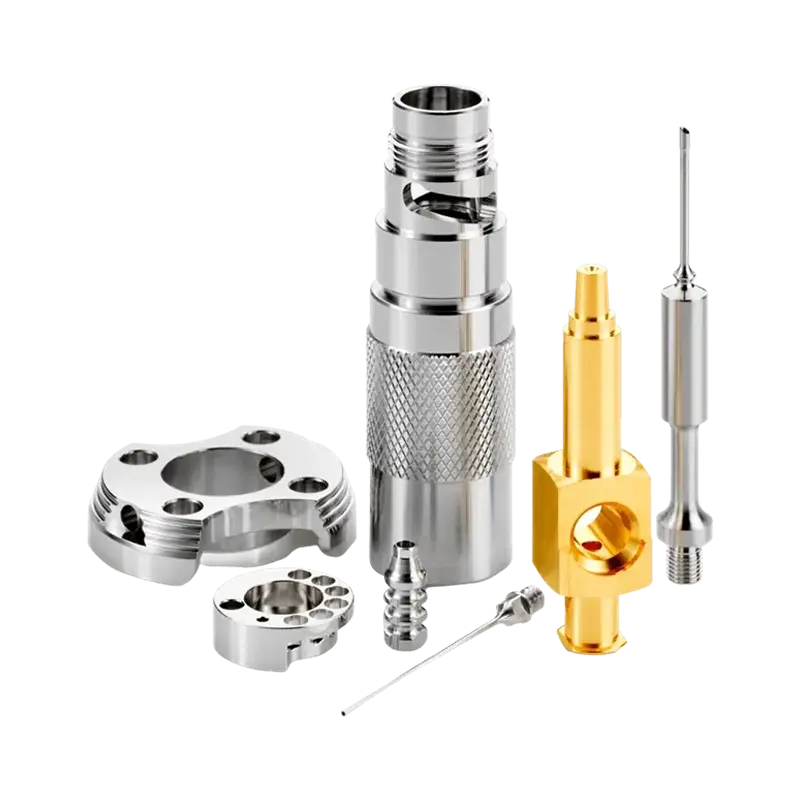
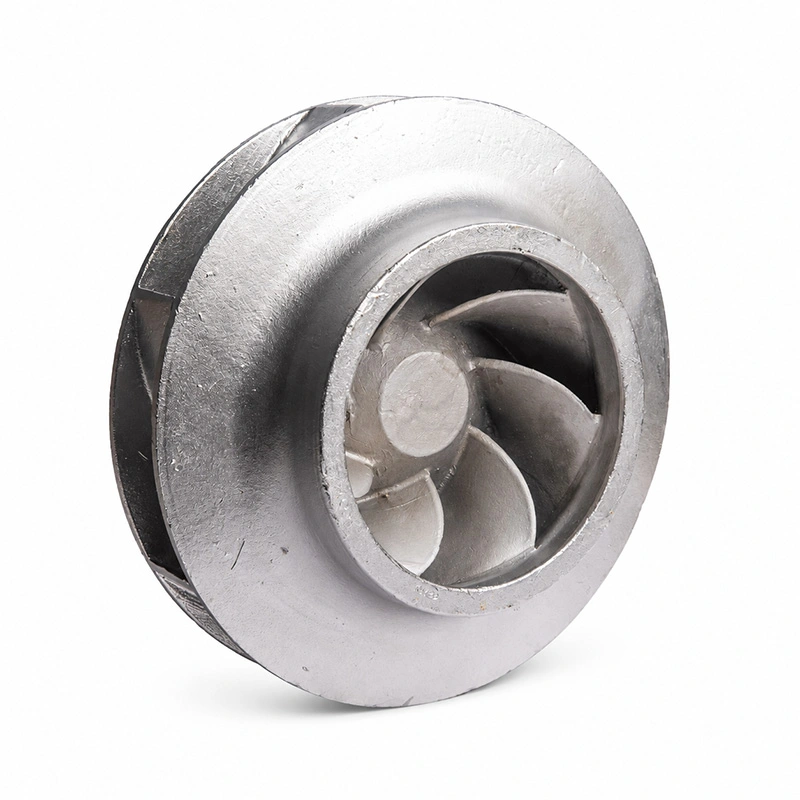
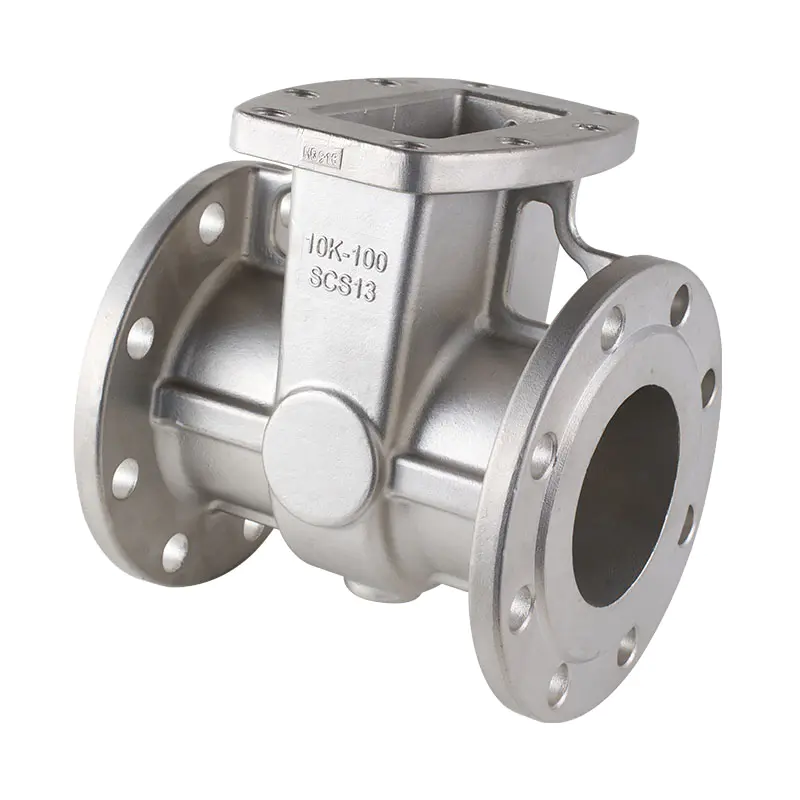
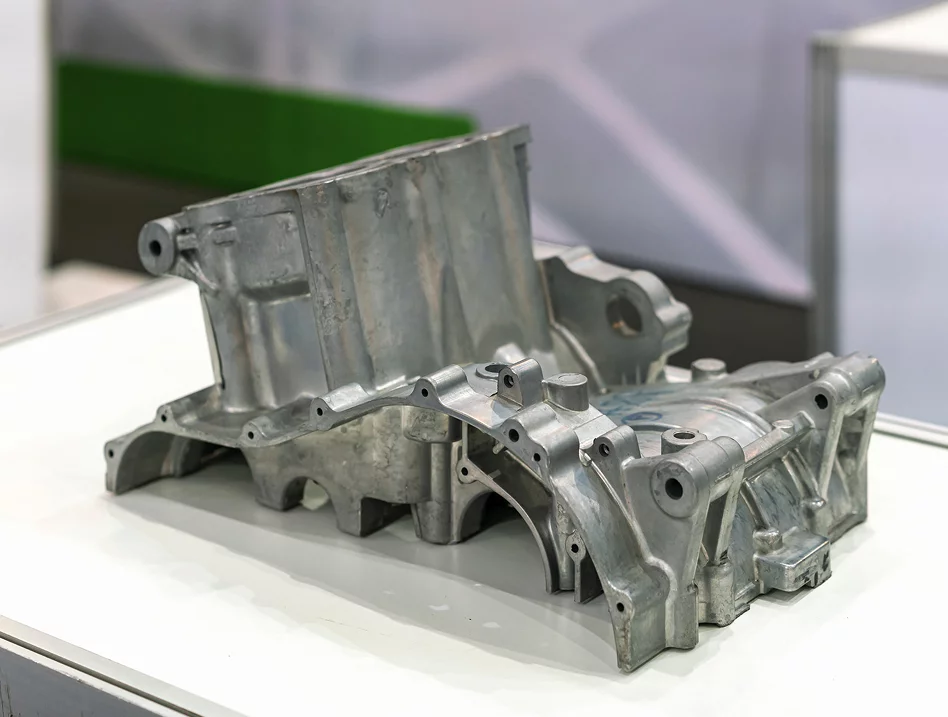
Selecionando ummetalfundiçãoO percurso envolve mais do que identificar um metal e criar um molde. A geometria da peça, as transições de parede, as cavidades internas, os requisitos dimensionais, o volume de produção, a margem de usinagem e as condições de serviço influenciam o resultado. Este guia explica como os processos comuns diferem, o que incluir em um desenho técnico, como antecipar riscos de qualidade e quando é necessária usinagem secundária ou tratamento de superfície. O objetivo é ajudar as equipes de engenharia, fornecimento e fabricação a avaliar um componente como uma tarefa de produção completa, e não apenas como uma forma.
Selecione uma seção para pular para os detalhes
A fundição forma um componente direcionando o metal fundido para uma cavidade do molde e permitindo que ele solidifique. A cavidade reproduz a forma pretendida, enquanto a liga selecionada e as condições de solidificação influenciam a estrutura e as propriedades do componente. Dependendo do percurso, o molde pode ser feito de areia descartável, uma casca de cerâmica ou uma matriz metálica reutilizável.
Para um componente personalizado, a engenharia começa antes do metal ser vazado. O desenho deve descrever a forma e as características que importam no serviço. A equipe de fabricação considera então a construção do molde, o fluxo do metal, a alimentação durante a solidificação, a remoção do molde e quaisquer operações necessárias após a fundição.
Revise geometria, superfícies funcionais, requisitos de liga, interfaces de montagem e critérios de inspeção.
Escolha o processo, projete o sistema de molde e planeje como o metal fundido preenche e alimenta a cavidade.
Remova os portões e o excesso de material, execute usinagens ou tratamentos especificados e, em seguida, inspecione recursos críticos.
Os estágios se conectam entre si. Um furo que será perfurado após a fundição precisa de uma referência clara e margem de usinagem suficiente. Uma superfície de vedação pode exigir um acabamento mais firme do que uma face externa não funcional. Uma passagem interna pode afetar tanto o projeto do molde quanto o acesso de inspeção. Abordar esses pontos antecipadamente ajuda a evitar um projeto que seja fácil de desenhar, mas difícil de fabricar de forma consistente.
Diferentes processos acomodam diferentes combinações de tamanho, formato, detalhes de superfície, liga, repetibilidade e abordagem de ferramentas. Nenhuma rota é ideal para todos os componentes. A melhor comparação começa com as necessidades funcionais da peça e depois verifica se cada processo pode formar a geometria necessária e atender aos requisitos do desenho.
A fundição em areia utiliza um molde à base de areia, que geralmente é quebrado para liberar a peça solidificada. Ele pode ser adequado para carcaças grandes, bases de máquinas, componentes de bombas, corpos de válvulas e geometrias que seriam difíceis de remover de uma matriz permanente. Os núcleos podem formar cavidades ou passagens internas. A condição de superfície alcançável e a consistência dimensional dependem do sistema de molde, da liga, do tamanho da peça e dos controles do processo, portanto, interfaces críticas podem precisar de usinagem.
A fundição de precisão normalmente forma uma concha de cerâmica em torno de um padrão que é removido antes do vazamento. É útil para formas detalhadas, passagens curvas e componentes onde vários recursos precisam ser integrados em uma única geometria. A rota pode reduzir a quantidade de material que deve ser removida de algumas formas, mas o projeto ainda precisa levar em conta o comportamento da liga, as alterações de seção, as necessidades de acabamento e as tolerâncias exigidas nas características funcionais.
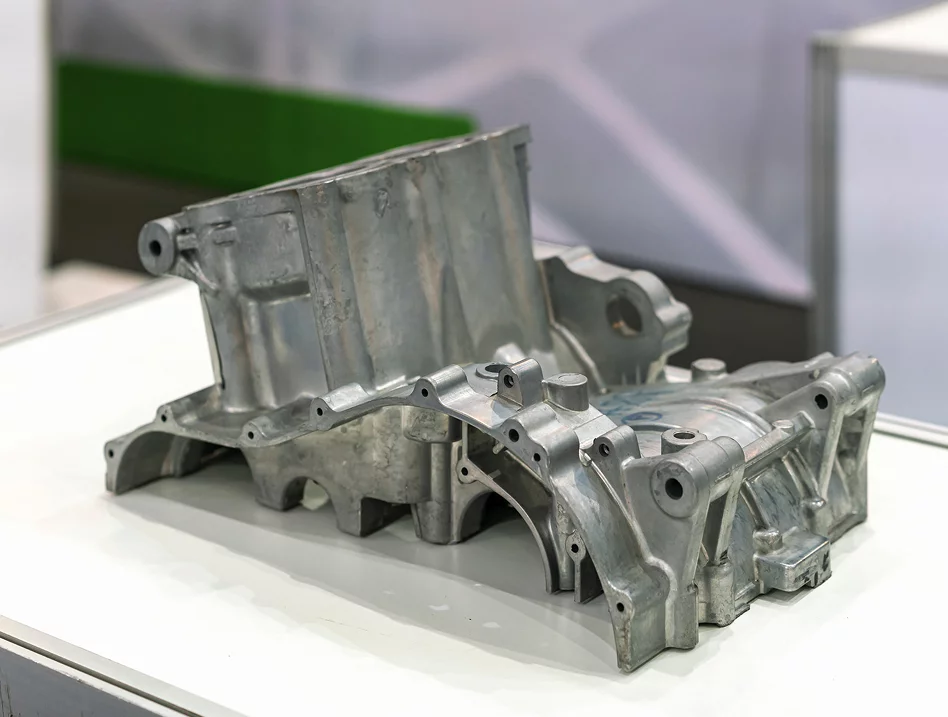
A fundição sob pressão força o metal fundido em uma matriz de metal reutilizável. É comumente considerado para alumínio, zinco e outras ligas não ferrosas selecionadas, onde a geometria do componente e o padrão de produção planejado se adequam ao ferramental. O processo pode produzir formas detalhadas em um ritmo repetível, mas o acesso à matriz, o rascunho, as linhas de partição, a ejeção e a uniformidade da parede exigem atenção precoce. A seleção de ligas e máquinas também limita quais variantes de processo são apropriadas.
| Processo | Muitas vezes considerado para | Pontos de design a serem revisados |
|---|---|---|
| Fundição em areia | Peças grandes, carcaças, cavidades complexas, uma variedade de ligas ferrosas e não ferrosas | Colocação do núcleo, acesso ao molde, transições de seção, tolerância de usinagem, requisitos de superfície |
| Fundição de investimento | Geometria detalhada, recursos relativamente complexos, componentes moldados com acesso limitado para usinagem | Restrições de casca e padrão, espessura local, adequação da liga, dimensões críticas, acabamento |
| Fundição sob pressão | Peças não ferrosas repetíveis com geometria adequada para uma matriz reutilizável | Rascunho, linha de partição, ejeção, consistência da parede, acesso à matriz, requisitos de produção |
Uma comparação também deve incluir as operações que seguem a fase do molde. Uma peça que precisa de vários furos de precisão, furos roscados ou faces de vedação planas pode exigir usinagem extensa, independentemente de quão bem o formato inicial seja formado. Para esses componentes, avalie a rota de fundição e o plano de usinagem em conjunto, em vez de tratá-los como decisões separadas.
A seleção do material deve começar pelo ambiente em que o componente irá operar. Cargas, temperatura, exposição à corrosão, desgaste, contato com fluidos, limites de peso e requisitos de união podem apontar para diferentes famílias de ligas. A escolha também afeta o comportamento de fusão, a compatibilidade do molde, a solidificação, a usinabilidade e as operações de acabamento disponíveis.
Por umfundição de metalprojeto, o nome do material por si só não é uma especificação completa. Um desenho ou resumo técnico deve identificar o grau exigido, quando conhecido, e descrever quaisquer critérios de desempenho relevantes. Se vários graus forem tecnicamente possíveis, compare-os com as condições operacionais do componente, em vez de selecionar apenas por um rótulo amplo, como aço ou alumínio.
| Família de materiais | Características gerais | Perguntas a serem resolvidas durante a seleção |
|---|---|---|
| Ligas de alumínio | Frequentemente selecionado onde a menor massa do componente e a condutividade térmica útil são importantes | Qual nota é necessária? Quais cargas, temperaturas, exposição à corrosão e recursos de usinagem se aplicam? |
| Aço inoxidável | Usado onde a resistência à corrosão e o desempenho mecânico são importantes, dependendo do tipo e do ambiente | Que meios de comunicação entrarão em contato com a peça? A classe selecionada é adequada ao ambiente operacional e ao método de união? |
| Aço carbono | Disponível em classes usadas para uma ampla gama de requisitos de componentes estruturais e industriais | Que força ou resistência é necessária? É especificado tratamento térmico ou acabamento protetor? |
| Liga de aço | Elementos de liga e tratamento térmico podem suportar requisitos específicos de resistência, temperabilidade ou desgaste | Qual grau e condição são necessários? Que inspeção e tratamento pós-fundição são necessários? |
As propriedades de uma liga não garantem por si só que um componente acabado atenderá a todos os requisitos. A rota de fundição, a geometria da peça, o comportamento de solidificação local, o tratamento térmico, a usinagem e a inspeção afetam o resultado final. Quando a peça tiver funções relacionadas à segurança ou à pressão, especifique a condição do material aplicável e os critérios de aceitação em vez de confiar em uma descrição genérica da liga.
Quando a especificação ainda não estiver fixa, forneça ao fabricante contexto suficiente para discutir opções adequadas: temperatura operacional, tipo de carga, exposição a fluidos ou produtos químicos, desgaste esperado e interfaces com peças vizinhas. Uma discussão técnica pode então concentrar-se em soluções práticas sem perder de vista o objectivo principal do componente.
O projeto para capacidade de fabricação conecta o modelo CAD à forma como o molde é feito, preenchido, aberto e inspecionado. Um projeto visualmente compacto pode criar seções pesadas, cavidades inacessíveis ou transições abruptas que complicam a solidificação. A revisão desses recursos antes de o ferramental ser comprometido dá à equipe a oportunidade de revisar a geometria enquanto as alterações permanecem práticas.
Grandes diferenças na espessura da seção podem fazer com que as áreas esfriem em taxas diferentes. Junções pesadas podem permanecer quentes por mais tempo do que paredes adjacentes, criando condições que estimulam defeitos relacionados à retração. Onde o projeto permitir, mantenha uma espessura de parede razoavelmente consistente, misture as transições e considere a remoção de massas sólidas desnecessárias. A geometria apropriada depende do processo, da liga e das dimensões do componente, portanto, regras numéricas genéricas não devem substituir uma revisão específica do desenho.
Transições arredondadas podem melhorar o fluxo do metal e reduzir mudanças bruscas na seção. Eles também podem reduzir as concentrações de tensões em serviço, dependendo do caminho da carga. Um raio deve ser selecionado tendo em mente as folgas funcionais e o acesso à usinagem; não deve interferir no acoplamento dos componentes nem criar uma região espessa indesejada onde as paredes se encontram.
Rascunho é uma ligeira conicidade que ajuda um padrão ou peça fundida a se soltar do molde ou matriz. A quantidade necessária depende do processo, profundidade da superfície, textura, material e disposição das ferramentas. As matrizes permanentes também requerem uma direção de abertura viável, uma estratégia de ejeção e uma localização da linha de partição. As passagens internas podem precisar de núcleos, e cada núcleo acrescenta considerações de design e fabricação. Identifique quais superfícies devem permanecer livres de marcas de partição ou evidências de ejeção para que esses requisitos possam ser considerados durante o projeto do ferramental.
Nem toda superfície precisa do mesmo controle dimensional. Marque os furos, faces de montagem, áreas de vedação, recursos roscados e interfaces que determinam o ajuste ou a função. A tolerância de usinagem deve ser suficiente para a operação pretendida, evitando ao mesmo tempo uma camada de remoção desnecessariamente espessa que poderia expor descontinuidades subterrâneas. O desenho deve identificar referências e relações geométricas para que a inspeção possa avaliar a peça da mesma forma que ela é montada ou utilizada.
Estas verificações são fundamentais parafundição de metalprojeto porque a geometria afeta mais do que a aparência da peça fundida. Também influencia a confiabilidade do preenchimento do molde, a forma como o componente se solidifica, se ele pode ser removido sem danos e a facilidade com que dimensões críticas podem ser concluídas posteriormente.
O planejamento da qualidade de um componente fundido metálico deve estar vinculado à sua função e aos defeitos que podem afetá-lo. Uma verificação visual geral pode revelar irregularidades superficiais, mas não pode provar a ausência de descontinuidades internas. Da mesma forma, uma inspeção dimensional confirma a geometria medida, e não todos os aspectos da integridade do material. Os métodos de inspeção devem ser escolhidos para responder às questões de aceitação definidas.
| Doença | O que isso pode indicar | Por que o design da peça é importante |
|---|---|---|
| Porosidade | Vazios ou cavidades relacionadas ao gás associadas ao enchimento, condições do molde ou solidificação | Pode ser importante próximo a limites de pressão, paredes finas, faces usinadas ou seções altamente carregadas |
| Encolhimento | Vazios ou áreas insalubres onde a contração do metal não foi alimentada adequadamente durante a solidificação | Junções espessas e regiões quentes isoladas podem exigir atenção na geometria e no plano de alimentação |
| Mau funcionamento ou fechamento a frio | Enchimento incompleto ou encontro inadequado das frentes metálicas | Caminhos longos e finos, recursos estreitos e caminhos de fluxo complexos podem ser mais difíceis de preencher |
| Inclusões | Material não metálico indesejado ou outro material estranho dentro da peça fundida | A aceitação depende da localização, tamanho, especificação e requisitos de serviço do componente |
| Distorção | Mudanças de forma durante o resfriamento, liberação, manuseio ou tratamento subsequente | Vãos longos, assimetria e distribuição irregular de seções podem afetar a estabilidade dimensional |
O exame visual pode identificar descontinuidades superficiais, rebarbas, danos e problemas óbvios de acabamento. A medição dimensional verifica os tamanhos definidos e as relações geométricas em relação ao desenho. Dependendo do material, geometria e plano de aceitação, outros métodos, como testes radiográficos, ultrassônicos ou penetrantes, podem ser considerados. Nenhum método único responde a todas as perguntas; a seleção do teste deve levar em conta o tipo de defeito, localização, acesso, material e o nível de confiança exigido.
Para componentes com funções de pressão, estruturais ou relacionadas à segurança, confirme o padrão aplicável, a extensão da inspeção e os critérios de aceitação antes do início da produção. Indique se o requisito se aplica à peça fundida bruta, após tratamento térmico, após usinagem ou à peça acabada. Isto evita ambiguidade quando o mesmo recurso é avaliado em diferentes estágios de fabricação.
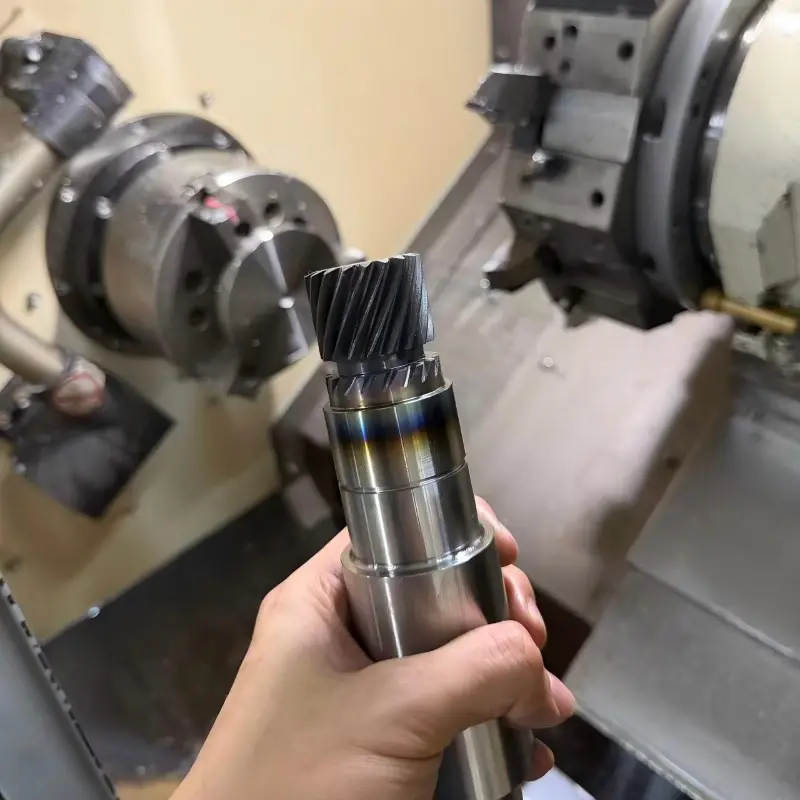
A forma fundida costuma ser um ponto de partida e não a condição final. A fundição pode formar contornos externos e recursos internos, enquanto a usinagem traz superfícies ou furos selecionados às dimensões necessárias para montagem e operação. A sequência correta depende de quais superfícies devem ser precisas, de como a peça será posicionada durante a usinagem e se o tratamento térmico ou o acabamento podem alterar suas dimensões.
Fresamento, torneamento, furação, mandrilamento e rosqueamento CNC podem ser usados quando o desenho requer dimensões, planicidade, posição, roscas ou acabamento superficial especificados. O projeto de fundição deve deixar estoque suficiente para essas operações e fornecer referências que possam ser localizadas repetidamente. Evite presumir que todas as superfícies devem ser usinadas: a usinagem desnecessária pode aumentar a complexidade da configuração e remover material de áreas que precisam apenas de um acabamento fundido.
Algumas ligas ou aplicações requerem tratamento térmico para atingir uma condição específica do material. O ciclo apropriado depende do grau, do tamanho da seção, das metas da propriedade e dos requisitos técnicos aplicáveis. O tratamento também pode afetar a distorção e as dimensões finais, portanto, os estágios críticos de usinagem e os pontos de inspeção devem ser sequenciados adequadamente.
O tratamento de superfície pode ser usado para tratar a exposição à corrosão, aparência, desgaste, limpeza ou outras necessidades funcionais. O método correto depende da liga base e do ambiente de serviço. Especifique o acabamento necessário e as áreas a serem tratadas, incluindo quaisquer superfícies que devam ser mascaradas ou protegidas. Quando um revestimento altera uma dimensão ajustada, esse efeito deve ser incluído no plano de tolerância.
O planejamento de produção integrado é especialmente útil quando um componente precisa de uma combinação de fundição, usinagem, tratamento térmico, acabamento e inspeção dimensional. Um plano coordenado esclarece quando cada requisito se aplica e reduz o risco de descobrir um conflito após a conclusão de uma operação.
Um resumo completo ajuda o fabricante a avaliar o componente em vez de adivinhar o uso pretendido. Um modelo 3D mostra a forma, mas pode não identificar todas as dimensões críticas, condições do material, regras de inspeção ou requisitos de acabamento. Um desenho e notas de apoio devem explicar as características que devem ser controladas e distinguir os requisitos essenciais dos detalhes que não afetam o desempenho.
Ao solicitar uma revisão de fabricação parafundição de metal, organize as informações em um pacote técnico compacto:
Antes de uma rota ser finalizada, alinhe a aceitabilidade da linha de partição, o rascunho, os requisitos principais, o estoque de usinagem, o acesso de inspeção e as dimensões que determinam a montagem. Se o desenho contiver uma tolerância mais restrita do que a função exige, a equipe de projeto poderá avaliar se ela pode ser flexibilizada. Por outro lado, se uma característica for essencial para a vedação ou alinhamento, a sua importância precisa estar visível no desenho e no plano de inspeção.
O controle de mudanças também é importante. Quando uma revisão de desenho altera uma parede, furo, referência ou material, o efeito pode se estender além desse recurso individual, abrangendo ferramentas, acessórios de usinagem e métodos de inspeção. Manter as versões dos arquivos e o status de aprovação claros ajuda a garantir que o plano de fabricação siga o projeto pretendido.
A aplicação é um ponto de partida útil porque explica por que a geometria e o material são importantes. Duas peças com dimensões externas semelhantes podem precisar de rotas de produção diferentes quando uma mantém a pressão do fluido e a outra atua como uma cobertura não crítica. A função deve orientar as prioridades de materiais, seções de parede, usinagem, testes e acabamento.
Carcaças, corpos de válvulas, castelos e acessórios podem incluir cavidades, portas, faces de flange e conexões roscadas. Defina requisitos relacionados à pressão, superfícies de vedação, regiões de parede que devem permanecer sólidas após a usinagem e a inspeção necessária para o serviço pretendido. Uma rota de fundição deve ser considerada juntamente com o plano de usinagem porque as portas finais e as interfaces de vedação podem ser produzidas em operações secundárias.
Estruturas de máquinas, suportes, suportes e componentes de atuadores podem priorizar rigidez, alinhamento, relações de montagem, comportamento de vibração ou peso. O desenho deve identificar claramente os pontos de referência de montagem e as interfaces com outros componentes. Para peças com vãos longos ou geometria assimétrica, discuta a distorção e como o componente será mantido durante a usinagem e medição.
Essas aplicações abrangem uma ampla variedade de condições operacionais. Alguns componentes são principalmente estruturais; outros enfrentam calor, carga cíclica, corrosão ou requisitos exigentes de vedação. O processo correto não pode ser selecionado apenas a partir do rótulo da indústria. Deve seguir a liga específica, geometria, necessidades de inspeção, contexto de produção e critérios de aceitação funcional.
Em todos os aplicativos, o ponto de partida mais forte é uma descrição clara do que o componente deve fazer e quais recursos determinam o sucesso. Essas informações tornam possível avaliar as limitações do processo, identificar alterações de projeto que valem a pena discutir e coordenar a fundição bruta com todas as operações subsequentes.
Essas respostas abordam questões comuns de engenharia e fornecimento que surgem durante o planejamento de um componente fundido personalizado.
Não. Os processos diferem no tamanho e na geometria que podem acomodar, nas ligas disponíveis, na condição da superfície produzida, nos requisitos de ferramentas e na capacidade dimensional. Compare as rotas candidatas com os recursos funcionais do componente e as operações downstream planejadas.
A usinagem pode ser necessária para furos precisos, roscas, faces planas, superfícies de vedação, ajustes ou relações posicionais que a rota de fundição selecionada não pode fornecer diretamente aos requisitos do desenho. Somente as áreas necessárias devem ser especificadas para usinagem.
Em muitos casos, núcleos ou ferramentas específicas do processo podem formar cavidades e passagens internas. A viabilidade depende do formato da passagem, espessura da parede, acesso, estabilidade do núcleo, necessidades de limpeza e como o recurso final pode ser inspecionado. A passagem deve ser revisada durante a fase de design.
Um desenho 2D atual, um modelo 3D correspondente, a liga especificada ou os requisitos operacionais, as tolerâncias críticas, a aplicação pretendida, as necessidades de acabamento e os critérios de inspeção fornecem um pacote inicial útil. O contexto de produção e o status da revisão ajudam a esclarecer o plano de fabricação.
Identifique a característica ou condição a ser verificada, o método ou padrão aplicável quando especificado, o estágio de fabricação e o critério de aceitação. Verificações visuais, medições dimensionais e exames internos respondem a questões diferentes e não devem ser tratados como intercambiáveis.
A usinagem, o tratamento térmico e o acabamento superficial podem afetar as dimensões, a condição da superfície, a sequência e o acesso de inspeção. Planejá-los com a rota de fundição inicial ajuda a evitar conflitos como margem de usinagem insuficiente ou um revestimento que interfere na superfície ajustada.
Compartilhe o desenho, os requisitos de material, as dimensões críticas, as condições operacionais e quaisquer necessidades de usinagem ou acabamento. Uma revisão do projeto pode então focar na adequação do processo, na capacidade de fabricação e nas verificações necessárias para o componente finalizado.
Explore as capacidades deMelhorProeentre em contato conosco para discutir seu componente personalizado.
A seleção final do processo deve ser baseada no desenho do componente, na especificação do material, nas condições de serviço e nos critérios de aceitação acordados.
-